

隨著科技的進步,電子產品做得是越來越輕薄短小,相對地電子零件也就越來越細,連電路板(PCB)的厚度也越來越薄,0.5mm是我知道目前最薄的電路板厚度,這樣薄的電路板在經過 SMT Reflow (迴焊爐)的高溫時,非常容易因為高溫而出現板子變形,甚至零件掉落爐內的問題。

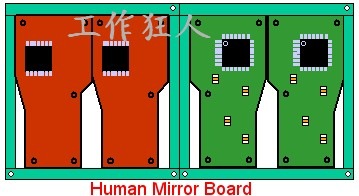
前面兩篇文章分別探討了關於陰陽板的優缺點及限制,但聰明的台灣廠商還是想出了一個折衷的替代方案,不愧是世界級的製造專家。為了減小多拼板所造成的 X-board 損失,還要兼顧正反面陰陽板的SMT長線優點,有些專業的代工廠(OEM)改以人工的方式手動後製拼裝正反面陰陽板。
相關文章:
經常看到的方式是採用正常的 2 in 1 拼板,2 in 1 拼板可以大大地節省電路板廠報廢的成本。所先拿 100 片板子(多寡可以自己決定)跑完第一面的迴流焊,然後拿回來重新跑第二面時,人工拼裝上正準備印刷第一面的新版子,這樣就達到 4 in 1 正反面陰陽板的目的,還可以提昇錫膏印刷的效率。
當然,這個方法可能需要新增一個人工成本,但也可以利用原本就在操作錫膏印刷機的作業員來擔任手動拼板的工作,只要 Cycle time 跟得上就可以了;另外,為了克服人工拼板可能造成的對位不準確問題,需要製作一塊給這種人工拼板錫膏印刷專用的Carrier(載具),讓作業員可以很簡單的放入板子,又不會跑位。
印完完錫膏印刷後,取下Carrier,然後用膠帶黏貼固定此人工陰陽板即可打件,因為每塊板子上都有其定位點(fidicial mark),打件(pick & place)時的精準度靠得是這些定位點,所以既使拼板稍有誤差也不會失去準度。

電路板(PCB)拼板(panelize)成【陰陽板(Mirroe Board)】,雖然可以增加SMT產線的效率,也有節省材料成本的優勢,可是這兩種【陰陽板】的設計卻有其各自的缺點及限制,我們就來探討一下並尋求其解決之道。
相關文章:
關於「正反面顛倒的陰陽板」,其限制是不能使用在有較重零件的板子上面,因為較重零件一般會放在第二面才打件,這樣可以避免較重零件過第二次迴焊爐(reflow oven)時錫膏重新熔融而掉落的風險。但這是有方法可以解決的,只是要多花點功夫,還得合計合計是否划算。
另外對於「正反面顛倒的陰陽板」還有一個問題,就是有些板子可能在某一面有較會吸熱的零件(如大面積的ATM讀卡槽),這些零件需要較長的升溫時間以達到錫膏的熔融溫度,但又不可以燒傷(burn)其他較脆弱的零件。這種板子需要特別留意 Reflow Profile 的調整。
至於「同一面上下顛倒的陰陽板」,基本上對SMT線效率的幫助不大,但它可以達到節省板材的目的,如何裁切板邊是只這種拼板需要考慮的問題。 正常的拼板,通常可以採用V-Cut的方式來裁切板邊,比較省Cost,但拼成陰陽板就有所限制了,因為V-Cut只能作全直線切割,彎曲的板邊就要靠Router機了,詳細可以參考 電路板去板邊 ─ V-Cut 分板機 一文。
拼板之後容易有Cross Board (打ㄨ板)產生,而且板子拼得越多, X-board 機會就越多。X-board 是板廠製程中必然會出現的產物,所謂 X-board 就是合板中有一板以上的不良板子,一般板廠會在壞板上用簽字筆打一個ㄨ,故稱之為X-board 。大部分的SMT打件工廠都不希望接受這種板子,因為會造成效率的損失,但這種電路板在製程中又無法絕對避免,所以連板數越多,電路板廠報廢的數量就會越多,相對的成本也就提高。所以電路板廠商會希望連板的數目越少越好,因為這樣可以避免掉 X-board 的損失,當然羊毛還是出在羊身上,如果板廠一直無法克服 X-board 的損失,最後價錢還是會反應到客戶的身上。
其實有些專業的代工廠(OEM)會以人工手動的方式後製拼板,但需要用到一些技巧,也不得不佩服這些廠商的點子。可以參考 後製加工手動拼板 一文

相關文章:
在電子製造業,一般我們說的【陰陽板 (Mirror Board)】有兩種,一種是正反面顛倒的陰陽板,另一種是同一面上下顛倒的陰陽板。
採用【陰陽板】設計的理由不外乎下列兩個原因:
 一般的電路板廠商為了大量生產及壓低成本,通常都會購進一些基本的標準大小板材,以量制價嘛,比如說 16.16"x16.16", 18.32"x18.32", 20.32"x20.32",…等。有些還可能只購買一些較大量使用的基板大小,而不是全系列。
可惜的是,採用【陰陽板】拼板雖然可以增加效率、節省成本的優勢,可是這兩種【陰陽板】的設計也各有其缺點及限制,下一篇我們將加以探討…待續…

盡管 QFN 有這麼多的優點,但它卻給電路板組裝廠帶來不少的焊接品質衝擊,因為 QFN 為無引腳設計,一般很難從其外觀的焊錫點來判斷其焊錫性是否良好,雖然 QFN 的封裝側面仍留有焊腳,但幾乎都是 Leaf frame(導線架)的切斷面,並無電鍍處理,所以很難吃錫。 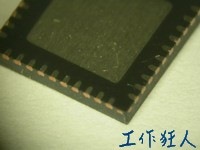
▲▼ QFN 的側面焊腳為導線架(lead frame)的切斷面,並無墊鍍層。
QFN 吃錫標準
在 IPC-A-610D, Section 8.2.13 Plastic Quad Flat Pack No Leads (PQFN) 的規範中,並未定義 QFN 側邊吃錫一定要有平滑的凹形曲線。
There are some package configurations that have no toe exposed or do not have a continuous solderable surface on the exposed toe on the exterior of the package and a toe fillet will not form.
事實上 QFN 真正的吃錫部份應該是在底部邊框的焊腳與正底部的散熱片,底部焊腳有點像 BGA,所以應該可以參考 IPC-A-610D, Section 8.2.12 Plastic BGA 的標準。
▼ QFN側邊焊腳吃錫不好,但電氣特性仍然良好。 
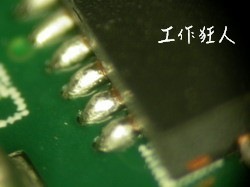


▼ QFN側邊焊腳吃錫良好。 

QFN 焊錫性檢查及測試
就如同 BGA 的焊錫檢查標準,目前 QFN 的焊錫檢查除了用電測 (In-Circuit-Test 、 Function Test) 來偵測其功能之外,一般也會佐以光學儀器或 X-ray 來檢查焊錫的開、短路不良現象。老實說 X-Ray 的等級不夠好的話,還真的不是很容易檢查出來 QFN 的焊錫問題。如果無論如何還是找出焊錫性的問題,最後只好使用切片(Micro-section)或 滲透染紅試驗(Red Dye Penetration Test)等破壞性實驗來檢查。
▼這張圖片來自網路,使用 X-Ray 檢查 QFN 焊錫。
▼這張圖片來自網路,使用 X-Ray 檢查 QFN 焊錫,疑似焊接不良。 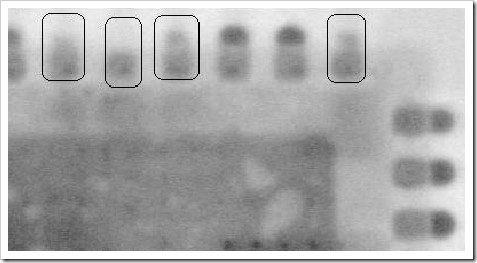
QFN 空焊的可能解決方法
QFN 空焊時應該先澄清是否為零件氧化問題,可以把零件拿去作一下沾錫性實驗以作確認,再來要判斷是否有固定焊腳空焊,一般接地腳比較容易產生空焊,可以考慮變更電路板的佈線設計,在電路板的線路(trace)上增加熱阻以減少焊腳直接接地的面積,這樣可以延緩熱量散失的速度。
也可以試著調整爐溫(reflow profile),或改為斜升式迴流焊曲線(slumping type)以減少錫膏在預熱時吸收過多的熱量。
曾經發現 QFN 底部中間的接地焊墊上的錫膏印刷過多,過迴流焊時造成零件浮起的空焊,另外也要留意將 QFN 底部中間的接地焊墊印刷成「田」字型會比整片印刷要來得好,過迴流焊時也較不會因錫膏全部熔融成一團而造成零件浮動的情形。
另外電路板的焊墊上盡量不要有通孔(vias),中間散熱接地墊上的通孔(vias)也要盡量塞孔,否則容易影響焊錫量及氣泡的產生,嚴重的還可能導至焊接不良。 
▲ 通孔(vias)塞孔
加「氮氣」是否可以有效增加 QFN 的良率?我只能說見仁見智,氮氣是可以防止零件氧化,但能否焊上 QFN 的側面焊腳,還是有待觀察,況且加氮氣會增加成本,還是擺在最後再考慮就好了。
以上是個人對 QFN 的瞭解與看法,如有不同意見、看法,歡迎留言討論…
相關閱讀:
如何挑選錫膏(Solder paste selection)
Vias-in-pad(導通孔在墊)的處理原則
介紹認識【錫膏(solder paste)】的基本知識
公司的產品用到很多的Connector(聯接器),可是前一陣子有個 Connector 出了問題,不良現象是 Connector 經過 Reflow(回流焊)之後接觸彈片會變形,FPCB(軟排線)插入後產生接觸不良。
探究其原因後發現,原來是Connector廠商在Connector的內側金屬接觸彈片端(Contact pin)中間塞了一個 cap(塑膠蓋子),這個蓋子是給 SMT 的 PIck and Place (貼焊機)的Nozzle(吸嘴)用的,熱脹冷縮的作用,經過 Reflow 的時候,這個 Cap 會擠壓金屬彈片並造成其永久變形,使得金屬彈片位在同一平面上,嚴重的就造成接觸不良,輕微的就變成intermittent(時好時壞),這種intermittent現象是品質管控上的一大殺手。
後來解決方法是改變塑膠蓋子(Connector cap)為 Mylar(麥拉片)貼片,但是 Connector 廠商用人工貼 Mylar,雖然變形的問題解決了,但是有些 Mylar 貼偏了反而影響到 SMT 打件,後來還是改回塑膠的蓋子,但把原本插在Connector內側的部份改成夾外側的方式,到目前為止,試產超過1,000台並沒有再發現類似的不良。
一般市面上的 Cnnector 大多使用金屬蓋子,塑膠蓋子應該較少見到,塑膠蓋子要開塑膠的射出模具,而金屬蓋子則是沖壓的模具,量產夠大的話,塑膠蓋子應該會比較省錢。
▼一開始的 connector 把 塑膠蓋子(cap) 塞到了 connector 的接觸彈片內側。
▼塑膠蓋子塞到connector內側,加熱後金屬彈片容易局部變形。
▼變更為Mylar貼片,但太小吸不住,太大又影響SMT取件。
▼最後變更回塑膠蓋子 (cap),但改為夾外側,避免直接接觸金屬彈片。
| 托盤(Tray) | 卷帶(tape-on-reel) |
 |  |
在我跟電子電路板組裝廠工作的日子裡,我經常要面對一個問題,為何電子電路板組裝廠總是喜歡要求卷帶包裝(tape-on-reel),而不喜歡托盤(tray)包裝?
以我而言,有些零件商並不提供新零件的卷帶包裝,而只有托盤包裝,如果一定要的話得自己付開模的費用,有些零件商還不一定願意;另一個問題,通常卷帶包裝比托盤包裝要貴上許多價錢。這樣的問題最常發生在一些聯接器(connector)的零件身上。
下面這些是我目前所聽到的關於卷帶料(Tape-on-reel)及托盤(tray)的由缺點:
| 優點 | 缺點 | |
| 卷帶 (Tape-on-reel) |
|
|
| 托盤 (Tray) |
|
|
如果妳有其他的意見,非常歡迎可以提供參考,到底是卷帶料好還是托盤就可以了。


2 in 1 board
產出Top Bottom
4 in 1 board
產出Top Bottom
註: 1. 每小時的產出: { [ 60(秒/分鐘) x 60(分鐘/小時) ] / 瓶頸時間(秒) } x 合板數量。
現今電路板去板邊的方法大致分為三大類
如果以品質觀點來看,【Router切割機】的效果最好,但價錢也最貴;【手動折板邊】的品質最難控制、也最差,但並不需要花太多費用。
Router切割機 V-cut 切割機 手動折 V-cut 品質 優 中等 差 價錢 高 中等 便宜
以整體觀點來看,一般的板子應該優先走【V-cut 切割機】,如果不能使用【V-cut 切割機】的板子再來決定用【Router切割機】或是【手動折板邊】的方式。下面是一些選擇的建議:
延伸閱讀:
【電子產品】的生產製造流程
電路板去板邊 ─ Router 切割機
電路板去板邊 ─ V-Cut 分板機
電路板去板邊 ─ 手動去板邊 (Manually V-cut breaking)

要使用手動方式去板邊作業以前,應該要先確認板子確實無法使用【V-cut 切割機】作業。因為手動方式在去板邊時存在很多的品質問題:
手動折板邊應該注意的事項:

PTF: Polymer Thick Film (聚合厚膜)
PET: Polyethylene terephthalate (聚乙烯對苯二甲酸酯),維基的解釋
聚合厚膜(PTF)軟性電路板:
利用網板印刷(silkscreen)把一層導電油墨(conductive_layer)及一層絕緣油墨(dielectric layer)印刷於PET基材上所形成的。通常是單層的線路,也可以是雙層或是多層線路,中間透過印刷或是經由類似通孔的印刷連結導電層與導電層。
(↓PTF的成型品) 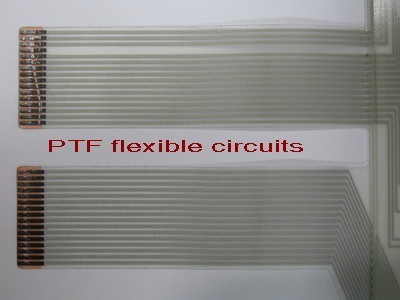
雙層油墨的製造流程:
步驟一,印刷第一層導電線路於PET的基材上,有些PET會作霧化處裡以增加其導電油墨的附著力。點電油墨通裡使用銀漿及導電石墨當作主要成分,所以會比一般的軟性電路板的鍍金要來得便宜。
步驟二,印刷第一層絕緣油墨並覆蓋在第一層導電線路上,以避免與第二層導電線路短路,但須預留下要與第二層導電線路連通的線路,不可覆蓋。絕緣層通常使用UV油墨為材質,因為可以快速烘乾,所以印刷完要經過UV燈烘烤。
步驟三,印刷第二層導電線路於第一層絕緣油墨上,留意與第一層導電線接觸的地方。
步驟四,印刷第二層絕緣油墨並覆蓋所有的導電線路,如有導電及特殊需求例外。
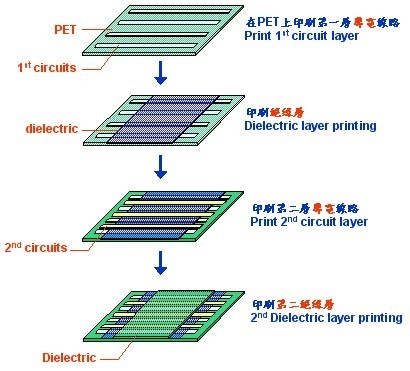
PTF的優點
PTF的缺點
延伸閱讀:
PTF(Polymer Thick Film)製造的製程能力
PTF在PET上印刷線路的注意事項
軟性電路板(FPCB)線路設計注意事項 I
預成型錫片(Solder preforms)可以有各式樣的形狀,它基本上就是一塊用焊錫作成的錫塊,可以用來補足因鋼板印刷限制所造成的錫膏量不足缺點,一般會作卷帶包裝(tape and reel)並用SMT機器貼件。
它的好處是:


缺點是:
預成型錫片(Solder preforms)也可以有不同用途,如當作接觸緩充直接加在兩個金屬的中間。或是當作安全開關,當溫度達到熔融溫度時就會短路,跳開電源。
有興趣的可以接洽 Indium (銦泰公司),下面是其技術文章連結:http://www.indium.net.cn/b5/downloads/products/thermalinterface/SolderPreforms-98365-TC.pdf
電路板的 Router 切割機,可以將多合一的連板電路板切割成單板,比起 V-Cut 切割機的好處是。

但Router 切割機相對的也有一些缺點。

這是一台 V-cut 去板邊切割機,它可以便宜、快速且無應力的切斷在電路板上預切出的 V 型槽(如上圖),它的原理很簡單,把V型溝槽對準圓形的刀片,然後用力的推過去,有些機器設計成自動,只要一個按鈕,刀片會自動移動劃過電路板並把板子切斷,刀片的高度是可以調整的,高度越高則壓力越小,刀片也較不易損壞。比起直接用手扳斷 V 型槽 ,用 V-cut 分板機來去板邊及分板有較穩定的品質。

它的缺點是:

PTF: Polymer Thick Film (The article in Wikipedia)
PET: Polyethylene terephthalate (The article in Wikipedia)
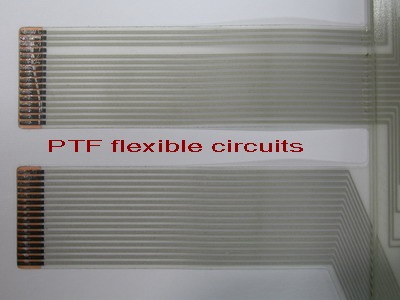
Polymer Thick Film (PTF) flexible circuits are manufactured by screen-printing conductive ink onto flexible substrates such as PET (Polyethylene terephthalate). It can be single layer or multi-layers circuit by further screen-printing dielectric materials as insulating layer and applying through-hole technologies.
The manufacturing process for two layer circuits of PTF:
Step 1, Print first circuits on PET flexible circuits. The material of circuit usually is silver and carbon combination ink.
Step 2, Print the dielectric layer to cover the 1st circuits. The usual dielectric material is UV ink.
Step 3, Print the second circuits on the dielectric layer.
Step 4, Print the final dielectric layer to cover all the circuits.
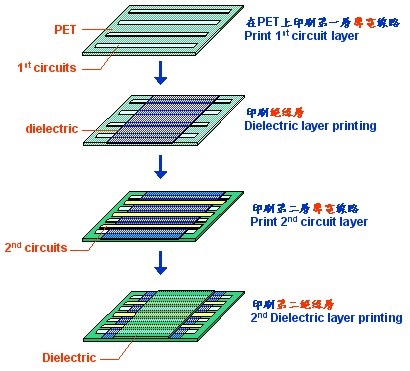
The Benefit of PTF
The Disadvantage of PTF
Applying a pressure on the soldering target is necessary to melt the solder and insure that components stay in place during cooling.
The regular Hot-Bar reflow process is to pre-print the solder paste on the PCB then go SMT reflow with other SMD components. After that then stick the FPC on the board and melt the solder again through thermode to connect the FPC on board.
In order to mount FPC on PCB, a thermal-conductor inside FPC to transfer heat from thermode to PCB to melt the printed solder on PCB is necessary.
 | <-- Thermode |
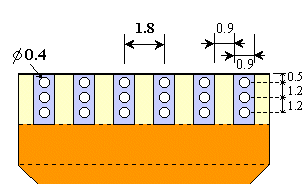
The common conductor inside FPC is building Plating hole (PTH) on contact finger of FPC as below sketch. Three PTHs on each contact finger are preferable. One half-circle via + two circle vias can be acceptable if there is no space for three completed vias. 
It is necessary to apply double adhesive to fix FPC on board during Hot-Bar reflow process. No body like to take the hot touch risk to hold FPC on PCB for Hot Bar process.
To summary the requirements for Hot-Bar FPC:
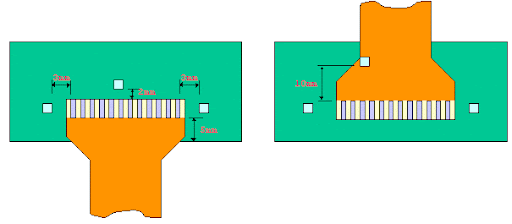
Hot-Bar PCB pattern size should be designed as below to prevent solder short between patterns while thermode press down.
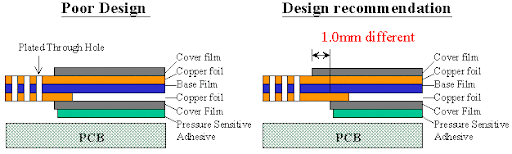
In order to prevent FPC from broken at solder finger edge. It is recommended to make different cover films (polymide) with various length end to fix the stress concentration issue. Detail recommended structure show as below.
The recommended components distance from Hot-Bar land pattern:
一般【電子產品】的生產製造流程分為,【電路板組裝(PCBA)】及【成品組裝 (Box Build)】兩大部分。有的工廠只做【電路板組裝(PCBA)】的部分,完成後送到另一個工廠做【成品組裝 (Box Build)】,有的工廠則從頭到尾,其製造流程如下:
SMT 的生產製造流程:
1. PCB載入 (Loading) : 通常會把 PCB 先用人工方式放進 Magazine Rack (料架)中,以利自動送料生產。 
2. 點膠 (glue dispense) ─:似乎只用在早期的電路板,需經『波峰焊(wave soldering)』的製程。點膠於電子零件下,目的是經過溫度烘烤後,電子零件會黏在電路板上,避免電子零件經過波峰焊(wave soldering)掉落於錫爐中。
3. 錫膏/鋼板印刷 (Solder paste printing or glue printing) (MPM) :透過鋼板 (Stencil)把錫膏印刷於電路板上,錫膏是連接PCB及電子零件的橋樑。
4. 錫膏檢查 (Solder paste inspection) :有些工廠不見得有【錫膏檢查】製程,其最主要目的是在零件貼著前檢查出有問題的錫膏印刷,如是否偏移、錫膏量是否足夠等,然後事先排除或修正這些可能會造成焊錫不良的錫膏印刷。
5. 零件貼著(Pick & Place):
5. 迴流焊 (Reflow) :參閱另一篇文章 迴流焊的溫度曲線 Reflow Profile
6. 自動光學檢測 (AOI,Auto Optical Inspector) :光學檢查是否有錯件、掉件、偏移、吃錫不良、吃錫不足、焊錫短路、及錫球的發生,較難檢查空焊、假焊。
7. 手焊零件:有一些電子零件沒有辦法用現有的SMT機器做【貼著】,如果是少量的零件,會選用【手焊】零件;如果多的話會考慮用【波峰焊(wave soldering)】製程。
8. 收板及外觀目檢: 收板時也會讓 PCB 自動進入 Magazine Rack (料架)中,目的一是防止電子零件互相碰傷
PCBA測試
9. 電路板去板邊 (PCBA de-panel):
10. 電路板測試 (PCBA test):
步驟 9 及 10 可以視製程需求互換。
成品組裝 (Box Build)
11. 成品組裝 (Box Build)
12. 燒機 (Burn/In)
13. 最後測試 (Final Test)
14. 成品入庫 (Ship to stock)


