~ 公怖欄 ~

本部落格文章已停止更新,大部分的文章皆已轉移轉移至
【電子製造,工作狂人(ResearchMFG)】新站。
此網站將不再回答任何訪客留言~

顯示具有 製造/製程 標籤的文章。 顯示所有文章

2010年9月12日 星期日

為什麼新產品需要試產?可以從試產得到什麼?

很多製造端的人都不太喜歡負責新產品的試產,因為新產品的試產既複雜又沒有績效(performance),而且交期都很趕,初期也沒有完整的材料表(BOM),很多的程序作業都要靠人工才能完成;更糟糕的,因為是新產品所以使用新料是必然,問題是這些新料大都是散裝料(bulk)或管狀料(tube),這讓SMT產線很難招架,遇到這些新零件幾乎都要用手擺才能過迴焊爐;後段整機組裝(box build)的手工作業就更多了。

2010年6月27日 星期日

後製加工手動拼板

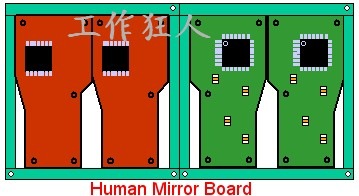
Human_mirror_board01

前面兩篇文章分別探討了關於陰陽板的優缺點及限制,但聰明的台灣廠商還是想出了一個折衷的替代方案,不愧是世界級的製造專家。為了減小多拼板所造成的 X-board 損失,還要兼顧正反面陰陽板的SMT長線優點,有些專業的代工廠(OEM)改以人工的方式手動後製拼裝正反面陰陽板。

相關文章:

經常看到的方式是採用正常的 2 in 1 拼板,2 in 1 拼板可以大大地節省電路板廠報廢的成本。所先拿 100 片板子(多寡可以自己決定)跑完第一面的迴流焊,然後拿回來重新跑第二面時,人工拼裝上正準備印刷第一面的新版子,這樣就達到 4 in 1 正反面陰陽板的目的,還可以提昇錫膏印刷的效率。

當然,這個方法可能需要新增一個人工成本,但也可以利用原本就在操作錫膏印刷機的作業員來擔任手動拼板的工作,只要 Cycle time 跟得上就可以了;另外,為了克服人工拼板可能造成的對位不準確問題,需要製作一塊給這種人工拼板錫膏印刷專用的Carrier(載具),讓作業員可以很簡單的放入板子,又不會跑位。

印完完錫膏印刷後,取下Carrier,然後用膠帶黏貼固定此人工陰陽板即可打件,因為每塊板子上都有其定位點(fidicial mark),打件(pick & place)時的精準度靠得是這些定位點,所以既使拼板稍有誤差也不會失去準度。


延伸閱讀:
【電子產品】的生產製造流程
電路板去板邊 ─ 總整理 (Summary)
如何選擇 PCB 連板數量

2010年6月21日 星期一

「陰陽板」拼板使用上的限制

mirror_board02

電路板(PCB)拼板(panelize)成【陰陽板(Mirroe Board)】,雖然可以增加SMT產線的效率,也有節省材料成本的優勢,可是這兩種【陰陽板】的設計卻有其各自的缺點及限制,我們就來探討一下並尋求其解決之道。

相關文章:

關於「正反面顛倒的陰陽板」,其限制是不能使用在有較重零件的板子上面,因為較重零件一般會放在第二面才打件,這樣可以避免較重零件過第二次迴焊爐(reflow oven)時錫膏重新熔融而掉落的風險。但這是有方法可以解決的,只是要多花點功夫,還得合計合計是否划算。

  • 方法一:可以在較重的零件下點膠(dispense),早期的SMT線,點膠機是必要的設備,因為點過膠的零件可以拿去過波峰焊(wave soldering),現在的SMT線就不一定有這個設備了。如果沒有,也可以考慮用手點膠,但個人不建議,因為人工作業品質較難管控。
  • 方法二:使用載具(carrier)。載具可以設計成剛好支撐住較重的零件,這樣較重零件過二次回流焊時就不易掉落。但是一個載具的費用不便宜,而且載具全部數量排起來要大於迴焊爐(reflow oven)的長度,也就是要計算迴焊爐內同時有多少片板子行走期間,還要加上備品(buffer),全部加起來沒有三十個也有二十個,所費不眥。另外載具因為需要承受多次重複經過迴流焊的高溫,所以一般會採用金屬材質或特殊耐高溫的塑料製成。還有一點需要特別提醒,使用Carrier會需要多一個人工成本,把板子放到Carrier上面也要人工啊。
  • 方法三:手焊較重零件。個人不建議此法,原因還是人工不易控制品質,而且有些零件不易手焊。

另外對於「正反面顛倒的陰陽板」還有一個問題,就是有些板子可能在某一面有較會吸熱的零件(如大面積的ATM讀卡槽),這些零件需要較長的升溫時間以達到錫膏的熔融溫度,但又不可以燒傷(burn)其他較脆弱的零件。這種板子需要特別留意 Reflow Profile 的調整。

至於「同一面上下顛倒的陰陽板」,基本上對SMT線效率的幫助不大,但它可以達到節省板材的目的,如何裁切板邊是只這種拼板需要考慮的問題。 正常的拼板,通常可以採用V-Cut的方式來裁切板邊,比較省Cost,但拼成陰陽板就有所限制了,因為V-Cut只能作全直線切割,彎曲的板邊就要靠Router機了,詳細可以參考 電路板去板邊 ─ V-Cut 分板機 一文。

拼板之後容易有Cross Board (打ㄨ板)產生,而且板子拼得越多, X-board 機會就越多。X-board 是板廠製程中必然會出現的產物,所謂 X-board 就是合板中有一板以上的不良板子,一般板廠會在壞板上用簽字筆打一個ㄨ,故稱之為X-board 。大部分的SMT打件工廠都不希望接受這種板子,因為會造成效率的損失,但這種電路板在製程中又無法絕對避免,所以連板數越多,電路板廠報廢的數量就會越多,相對的成本也就提高。所以電路板廠商會希望連板的數目越少越好,因為這樣可以避免掉 X-board 的損失,當然羊毛還是出在羊身上,如果板廠一直無法克服 X-board 的損失,最後價錢還是會反應到客戶的身上。

其實有些專業的代工廠(OEM)會以人工手動的方式後製拼板,但需要用到一些技巧,也不得不佩服這些廠商的點子。可以參考 後製加工手動拼板 一文


延伸閱讀:
【電子產品】的生產製造流程
電路板去板邊 ─ 總整理 (Summary)
如何選擇 PCB 連板數量

2010年6月14日 星期一

採用「陰陽板」拼板的好處

PCB_panelization 

相關文章:

在電子製造業,一般我們說的【陰陽板 (Mirror Board)】有兩種,一種是正反面顛倒的陰陽板,另一種是同一面上下顛倒的陰陽板。

採用【陰陽板】設計的理由不外乎下列兩個原因:

  • 可以充分利用SMT長線的優勢以達到更大的打件效率。
    一條SMT的整體效率好不好,只要簡單地看有沒有機器在空等(idle)就可以判斷了,如果可以作到完全沒有機器空等的時間,那我們就可以說這條SMT線的效率達到100%。
    但真有著這麼簡單就做到100%的效率嗎?隨著SMT機器打件的速度越來越快,SOC (System On Chip) 零件越來越流行,一片板子上的零件也就越來越少,但又未見到錫膏印刷機(solder paste printing machine)有什麼長足的進步,所以現在很多SMT線的瓶頸反而出現在錫膏印刷機,也就是錫膏印刷機沒得休息,而其他更貴重的機器則在空等。

    這麼說好了,假設印刷一次錫膏鋼板的時間約當 20 秒 (要看印刷的長度而定),假如緊跟其後的打貼件(pick & place)花不到 20 秒的時間就完成了,那這台機器所剩下的時間就是空等(idle)浪費掉了,等於是買了一部高級的法拉利跑車,可是卻停在車庫裡不動一樣,因為SMT上的每一台機器都非常的昂貴,所以要盡可能充分利用它們的價值,不要讓它們有任何空等的時間,這樣才能用它來賺錢。
    所以就有人想出用拼板/合板的方式來增加打貼件的使用時間,以大大提昇其使用效率;
    但也不能因此就讓錫膏印刷機空等,於是又有了正反面顛倒的陰陽拼板出現,讓同一面板子上可以同時出現更多的不同零件,讓原本就有多台打貼件機的SMT長線可以充分發揮其作用。

     
  • 節省空板(bare board)浪費的空間,也就是提高拼板(Panelization)的使用效率,節省金錢。
    mirror_board01 一般的電路板廠商為了大量生產及壓低成本,通常都會購進一些基本的標準大小板材,以量制價嘛,比如說 16.16"x16.16", 18.32"x18.32", 20.32"x20.32",…等。有些還可能只購買一些較大量使用的基板大小,而不是全系列。
    針對一些不是方正外形的電路板進行陰陽板的拼板設計,可以就有機會多擠進一~二塊電路板於同一片電路基板中,這樣就可以提高板材的使用效率,並達到節省成本的目的。
    因為電路板的價錢大底上是以基板的使用率來計算的,假如說使用同樣一片大小的基板,A設計的外型只能生產一塊電路板,而B設計則可以生產兩塊電路板,A板的價錢將會是B板的兩倍。
    更多的資訊可以參考「
    如何選擇 PCB 連板數量 」一篇。

可惜的是,採用【陰陽板】拼板雖然可以增加效率、節省成本的優勢,可是這兩種【陰陽板】的設計也各有其缺點及限制,下一篇我們將加以探討…待續…


延伸閱讀:
【電子產品】的生產製造流程
電路板去板邊 ─ 總整理 (Summary)
如何選擇 PCB 連板數量

2010年1月21日 星期四

聯接器上給SMT用的帽蓋(Connector cap)

公司的產品用到很多的Connector(聯接器),可是前一陣子有個 Connector 出了問題,不良現象是 Connector 經過 Reflow(回流焊)之後接觸彈片會變形,FPCB(軟排線)插入後產生接觸不良。

探究其原因後發現,原來是Connector廠商在Connector的內側金屬接觸彈片端(Contact pin)中間塞了一個 cap(塑膠蓋子),這個蓋子是給 SMT 的 PIck and Place (貼焊機)的Nozzle(吸嘴)用的,熱脹冷縮的作用,經過 Reflow 的時候,這個 Cap 會擠壓金屬彈片並造成其永久變形,使得金屬彈片位在同一平面上,嚴重的就造成接觸不良,輕微的就變成intermittent(時好時壞),這種intermittent現象是品質管控上的一大殺手。

後來解決方法是改變塑膠蓋子(Connector cap)為 Mylar(麥拉片)貼片,但是 Connector 廠商用人工貼 Mylar,雖然變形的問題解決了,但是有些 Mylar 貼偏了反而影響到 SMT 打件,後來還是改回塑膠的蓋子,但把原本插在Connector內側的部份改成夾外側的方式,到目前為止,試產超過1,000台並沒有再發現類似的不良。

一般市面上的 Cnnector 大多使用金屬蓋子,塑膠蓋子應該較少見到,塑膠蓋子要開塑膠的射出模具,而金屬蓋子則是沖壓的模具,量產夠大的話,塑膠蓋子應該會比較省錢。

▼一開始的 connector 把 塑膠蓋子(cap) 塞到了 connector 的接觸彈片內側。
connector_cap03

▼塑膠蓋子塞到connector內側,加熱後金屬彈片容易局部變形。
connector_cap04

▼變更為Mylar貼片,但太小吸不住,太大又影響SMT取件。
connector_cap05

▼最後變更回塑膠蓋子 (cap),但改為夾外側,避免直接接觸金屬彈片。
connector_cap01connector_cap02


2009年12月11日 星期五

防靜電腳環也可以穿得這麼Lady

ESD_heel_grounder02

有進過電子工廠的人應該都知道電子廠最怕靜電破壞產品了,所以一般的電子廠員工都一定要穿防靜電鞋,但是一般的職員可能不是那麼經常進出廠房,一般都是穿著普通鞋子,等到要進產現的時候才穿上所謂的『防靜電腳環(ESD Heel Grounder)』。

就我所知道的,防靜電腳環都套在鞋跟上的,可是如果是穿高跟鞋的女生怎麼半呢?不是平常就穿平底鞋就是等到要進產現的時候再換一雙防靜電鞋,我這次還是第一次看到有這麼貼心的設計,專門給穿高跟鞋的女生用的防靜電腳環,愛漂亮的女生,就算要進電子廠產線也可以穿上美美的高跟鞋了。


延伸閱讀:
防塵鞋套的另類穿法
進出電子組裝廠安檢門

2009年11月12日 星期四

防塵鞋套的另類穿法

現代的電子製造工廠一般都會要求員工穿著「防靜電衣」及「防靜電鞋」,以避靜電破壞電子產品,對於較少進入產線的同仁或是訪客則會給予『拋棄式不織布防塵防塵鞋套(CPE shoe cover)』,這種鞋套不僅可以防止訪客的鞋子帶入過多的塵土到產線上,也可以初步的防止靜電對電子產品所可能產生的破壞。

我的經驗,穿這種鞋套的時候,我常常會不小心的自己踩到自己的鞋套,造成鞋套破損,致鞋套失去功用;更甚者,有時候還會引起浪嗆,差點跌倒,有時會引起哄堂大笑,有時又好佳在沒有跌倒。

這裡提供一個個人的經驗,可以有效降低這種踩到自己鞋套的風險,把「防塵鞋套」反穿,這樣可以讓原本突出於鞋套最前端及最尾端的角角縮到裡面,

CPE_shoe_cover02 CPE_shoe_cover01
正常的鞋套穿法,鞋套的前後端都會有一個角角跑出來。 把鞋套反穿後,可以讓鞋套的角角縮在鞋套內側。

相關文章閱讀:
進出電子組裝廠安檢門

2009年10月17日 星期六

產品燒機的優缺點探討 (Burn/In)

Electronic01 「燒機(burn/in)」是一個令電子組裝業界很傷腦筋的一項課題,相信很多電子組裝廠都曾經為自家的產品該不該燒機爭論過,而大部分應該都沒有結論。

我的公司也經常爭論這個議題,而且幾乎每換一個新老闆,就會被拿出來討論一次。

在瞭解燒機的優缺點前,應該要先知道燒機的步驟通常是放在產品組裝完成後執行的,而且燒機後的產品還得再做一次最後的完整測試才能出貨。另外,燒機的環境及條件也很重要,既然稱之為燒機,產品就應該要上電,多久上電一次?多久關電一次?還要控制環境溫度,如果燒機時可以讓程式持續地跑過所有的功能當然就最好了。

一般的產品生產步驟如下:

產品組裝完成 +初步測試 → 燒機 (Burn/In) → 產品最後完整測試 + 包裝

燒機的優點:

  • 燒機可以篩選出早么的零件及產品。
    這是早期的理論,現今的電子零件大都已經很成熟,很少有早么的情形。但燒機也可以抓出一些生產製程中空、假焊的焊錫問題。
  • 燒機可以進一步確保產品出貨的品質。
    有些產品可能會有不同批號的零件或是不同廠商的零件,彼此搭配可能會有問題,燒機可以幫忙抓到這些問題。
  • 燒機可以給工程師多一點時間抓出產品的不穩定性。
    新產品一開始大量產時,通常比較不穩定,燒機可以給工程師們多點時間來調適產品,讓產品達到最佳品質狀況。

燒機的缺點:

  • 燒機需要額外的空間及電源來擺放燒機的產品,會增加廠務的花費(Facility)。
  • 燒機需要額外的時間,降低了出貨的流暢性及週轉率。
  • 燒機需要額外的人力設定,浪費人力成本。

縱使燒機有這些優缺點,但最後取決燒機與否的關鍵因素還是「錢」,有形的成本及無形的成本,希望在產品出貨前把大部分的產品問題抓出來(有形的成本),還是要等到客戶抱怨時再來處理(無形的成本);有些 manager 就會賭運氣,決定把燒機的步驟拿掉,因為這樣可以直接省掉看得見的成本,而把客戶當成 QA,等到真的有大的品質問題發生時能早已高升,或不知去處,但最後倒楣的還是直接做事的工程師。

為了求自保,我們還是堅持燒機的必要性,但想出了一個條件漸進式移除燒機的方法,另外也朝燒機時讓產品可以自動測試所有的產品功能並留下紀錄為目標,以期能降低燒機後的測試時間。


延伸閱讀:
托盤(Tray) 及 卷帶(Tape-on-reel) 包裝在 SMT 的優劣比較

2009年10月11日 星期日

托盤(Tray) 及 卷帶(Tape-on-reel) 包裝在 SMT 的優劣比較

托盤(Tray)

卷帶(tape-on-reel)

Tray Tape-on-reel

在我跟電子電路板組裝廠工作的日子裡,我經常要面對一個問題,為何電子電路板組裝廠總是喜歡要求卷帶包裝(tape-on-reel),而不喜歡托盤(tray)包裝?

以我而言,有些零件商並不提供新零件的卷帶包裝,而只有托盤包裝,如果一定要的話得自己付開模的費用,有些零件商還不一定願意;另一個問題,通常卷帶包裝比托盤包裝要貴上許多價錢。這樣的問題最常發生在一些聯接器(connector)的零件身上。

下面這些是我目前所聽到的關於卷帶料(Tape-on-reel)及托盤(tray)的由缺點:


優點

缺點

卷帶
(Tape-on-reel)
  • 幾乎所有SMT的打件機都可以吃卷帶料,所以運用較靈活。
  • 價錢較貴。
托盤
(Tray)
  • 包裝較便宜。
  • 有些廠商初期只提供托盤料。
  • 需要有可以吃托盤的機器。
  • SMT線必須多花人力更換托盤,因為托盤所能承載的零件數量較少。
  • 必須使用硬質的托盤材料,否則會影響到SMT機器的取料。

如果妳有其他的意見,非常歡迎可以提供參考,到底是卷帶料好還是托盤就可以了。


2009年4月28日 星期二

如何選擇 PCB 連板數量

 PCB_panelization01 PCB_panelization02
一般來說,當設計工程師把印刷電路板(Printed Circuit Board)的外觀形狀定下來後,就應該馬上接著進行電路板的合板/拼板/連板 (panelization)工作。連板的目的不外乎:
  • 增加生產線的產出。
  • 減少板材的損耗。
最常見到的的連板會以兩片以上的相同電路板合成一塊大電路板,比如 2 in 1 (二合一), 3 in 1 (三合一), 4 in 1 (四合一)等;也有用不同形狀的電路板合成一塊大板子的情形,但不多見,因為生管在安排生產時較難配合剛好數量的不同板子;也有將同一片板子作成【陰陽板】的例子,【陰陽板】大多意謂正(top)、反(bottom)面配置,這通常運用在零件較少的電路板,比如手機板,因為可以充分利用SMT的長線打板功能,以增加效率,但缺點是使用上有所限制,而且可能造成受熱不均的現象,比如說有些電路板會把較重的零件集中設計某一面,然後這一面作為第二次打件以避免較重零件掉落,當然這種板子就無法採用【陰陽板】的設計;還有些板子可能有較會吸熱的零件(如大面積的ATM讀卡槽),也比較不適合採用【陰陽板】的設計。當然也有變通的【陰陽板】打件法可以克服這個問題,但先不在這裡討論。
基本上,在設計幾連板時,應該要考慮下列的因素,要注意的是,最後都應該將之化為金錢來作最後的衡量標準。
  • 考慮電路板材的最佳使用率
    一般的電路板廠商為了快速量產及壓低成本,
都會有其基本的標準板材大小,比如說 16.16"x16.16", 18.32"x18.32", 20.32"x20.32",…等,我們要做的就是盡量把這些板材全部用完,也就是說要選擇一張合適的標準板材大小把我們的板子塞進去,達到板材利用率最高的目的。
因為電路板的價錢會隨著板材的大小來定價錢,同樣一張板材可以塞得下越多電路板,則電路板子的價錢就越便宜。當然,電路板的價錢還得考慮幾層板、、鑽幾個孔、有沒有HID…等。


  • 考慮 SMT 的打件/貼件效率
    SMT線通常有所謂的長線及短線之分,短線就是線短一點,大多只有一部快速機及一台慢速機,最多就是再多加一部快速機;長線就是線長一點,快速機及慢速機多擺幾部。但是不論長短線,錫膏印刷機總是有的,一般來說,以板長150mm的合板為例,印刷一次錫膏的時間約需35~40秒,如果僅以 2 in 1 的合板來投入SMT短線,那麼可能每一台機器所分配到的時間約為10~26秒,很明顯的時間全都低於錫膏印刷的時間,也就是說後面的貼見機都在等錫膏印刷機,這樣就造成SMT機器的閒置,也減少產能。
    如果把 2 in 1的連板改為 4 in 1,那麼效率馬上就提昇
    (每小時的產出)
     
2 in 1 board
錫膏印刷(秒)
快速機一(秒)
快速機二(秒)
慢速機(秒)
瓶頸時間(秒)
每小時
產出
Top
38
26
26
10
38
188片
Bottom
40
34
35
24
40
180片
 4 in 1 board
錫膏印刷(秒)
快速機一(秒)
快速機二(秒)
慢速機(秒)
瓶頸時間(秒)
每小時
產出
Top
38
52
52
20
52
276片
Bottom
40
68
70
48
70
204片

註: 1. 每小時的產出: { [ 60(秒/分鐘) x 60(分鐘/小時) ] / 瓶頸時間(秒) } x 合板數量。

另外,就我的瞭解,電路板廠會比較希望連板的數目越少越好,因為這樣可以避免掉 cross board (X-board) 的損失。所謂 cross board 就是合板中有一板以上的不良板子,一般的SMT打件工廠都不希望接受這種板子,因為會造成效率的損失,但這種電路板在製程中又無法絕對避免,所以連板數越多,電路板廠報廢的數量就會越多,相對的成本也就提高。
就如同一開始所說的,最終的結果還是要換算成金錢,來計算採用及連板材是最佳的連板數。而且可能不同的板廠及不同的 SMT 工廠的結果都會有所不同。 

其他還必須考慮後製程-去板邊時該採用 V-cut 或是 router 製程,這些也會影響到連板的設計,有機會再討論...

延伸閱讀: 【電子產品】的生產製造流程
電路板去板邊 ─ 總整理 (Summary)
電路板去板邊 ─ Router 切割機
電路板去板邊 ─ V-Cut 分板機
電路板去板邊 ─ 手動去板邊 (Manually V-cut breaking)

2009年2月16日 星期一

TQRDCE Performance Expectations and Review

Introduction:

Company’s strategy for establishing and maintaining long-term working relationships is through creating and monitoring mutual performance expect ions and measurements. Performance metrics, constructive feedback, as well as prompt corrective action by the supplier and by customer are fundamental to achieving continuous process improvement.

In order to provide customer with the means to measure our suppliers, the TQRDCE (Technology, Quality, Responsiveness, Delivery, Cost, and Environmental) review was developed. It is imperative that supplier maintain a competitive advantage by providing materials of the highest quality and lowest total cost, with the best delivery, responsiveness and technology available. The TQRDCE Review is a tool for measuring and communicating a supplier’s performance and to aid company in determining their place in future business relationships.

This review is being provided two weeks in advance of our scheduled meeting with [SUPPLIER] on [DATE] at [LOCATION]. it should be shared with the appropriate personnel at [SUPPLIER] with a focus on the development objectives. it is company’s expectation that [SUPPLIER] come to the review with a written action plan that addresses all the development objectives listed on the review.

This action plan, which should identify specific actionable plans with owners and due dates, will serve as the focus for the majority of discussions on [DATE]. Progress against these plans will be reviewed on a regular basis (quarterly at a minimum) – towards the continuous improvements in TQRDCE criteria. [SUPPLIER] is also encouraged to add items of feedback for customer that could enable [SUPPLIER]’s ability to respond.

TECHNOLOGY

Maximum Value Points Earned Technology Criteria Notes
30   State-Of-The-Art, R&D/Mfg. Equipment
File/Data Exchange, metrology, Automation
 
20   Process/Innovation  
20   Process Development/Qualification/implementation  
20   Mutual Engineering/Design for manufacture  
10   Communication/Introduction of Market technology Trend to customer.
Cost, Quality, yield
 

QUALITY

Maximum Value Points Earned Part 1: Quality Criteria (if QSA done) Notes
75   Certified to process control Level 1. QSA  
15   Cpk exceed 1.33 for critical parameters (1~3)  
10   Fit-To-Use (Design for Quality)
Critical parameter
 

Maximum Value Points Earned Part 2: Quality Criteria (if no QSA done) Notes
40  

Process Control

  • Defined and complemented process controls with process meeting target Cpk 1.33 on process control dimensions (1~3)
  • Control dimensions correlated with established criteria dimensions (Fit-For-Use)
  • Control charts specified and implemented on critical parameters specified by customer.
  • Documented process for integrating latest drawing/specification into manufacturing process.
 
20  

Incoming Material

  • Material Inspection/Audit process is adequate.
  • Material variation communicated
 
20  

Equipment & Maintenance

  • Preventive maintenance schedule established and maintenance for all equipment where appropriate.
  • Calibration records maintained.
    Critical parameter
 
20  

Continuous Quality/Reliability Improvements

  • Continuous improvement plan in place to address quality and reliability improvements with goals and dates.
  • Root cause analysis made and corrective action taken to meet goals
  • Metrology process in place to ensure targeted results.
  • Corrective action system to address quality, reliability & custom complain.
 

RESPONSIVINESS

Maximum Value Points Earned Part 2: Quality Criteria (if no QSA done) Notes
20  

Responds to customer questions and inquires within 24 hours, responds to quotations within 5 working days, and demonstrates flexibility with order change.
New Po & PO rescheduled conformation with 2 working days.

 
20  

Supplier had the flexibility in its manufacturing capacity to comply with customer unexpected sudden increases or decreases in its requirements at no additional cost.

 
15  

Notification customer of potential delivery or quality problem with sufficient lead-time to avoid manufacturing or development disruptions.

 
15  

Response to customer initiated process and material changes within agreed upon time frames

 
15   Documents responses to identified problem and corrective action requests.  
15   Meet customer stated turnaround time for disposition of rejected material.  

DELIVERY

Maximum Value Points Earned Part 2: Quality Criteria (if no QSA done) Notes
75  

On time delivery.

 
15  

Lead-time meets current goal.

 
10  

Follows shipping instructions (quality and carrier) or provides advantage request for changes.


COST

Maximum Value Points Earned Part 2: Quality Criteria (if no QSA done) Notes
50  

Cost reduction programs are in place to meet cost reduction goal.

 
50  

Complete cost breakdown provided for each product manufactured.


BUSINESS/ENVIRONMENTAL

Maximum Value Points Earned Part 2: Quality Criteria (if no QSA done) Notes
40   Environmental impact awareness  
30  

Designed environmentally

 
30  

Disposal handling


Scoring Summary

  • Technology x15% weight
  • Quality x 20% weight
  • Responsiveness x 15% weight
  • Delivery x 20% weight
  • Cost x 20% weight
  • Business/Environmental x10% Weight

2008年12月14日 星期日

[技術] 瓦楞紙的量測方法 ─ 含水率

含水率

含水率是指瓦楞紙的水分含量多寡,用百分比來表示,含水率對紙箱強度有很大的影響,含水率高的紙質會變軟,強度也會變差,壓楞的黏合品質也會變差;相反的,含水率過低時,紙質會變脆,壓楞時就容易破裂,耐彎折強度也會變差。

另外需特別注意的是,當黏合單面瓦愣芯紙的【裱面紙/襯紙(Liners)】與【瓦愣芯紙(fluting)】的含水率差異過大時,就容易出現捲曲的現象。使用這種捲曲的單面瓦愣芯紙來製作成瓦楞紙板,就容易出現起泡及脫膠的缺失。

corrugatedboard01_thumb1

一般瓦楞紙的含水率規定為 8~16%。測定時採用烘乾法,從待測的瓦楞紙板上取不同部位的樣品若干塊,秤重約為50g,然後將其撕成碎片後,放入烤箱,烘乾至恆重後再秤重計算如下。

corrugated_water_percentage01 


延伸閱讀:
[技術] 【瓦愣紙板】的規格
[技術] 【瓦楞紙板】的製作及類別

2008年11月29日 星期六

[技術] 生產線上的【落下測試】與【敲擊測試】探討

一般來說,電子成品組裝廠在其生產線上,除了正常的組裝及測試流程外,還會或多或少建立幾道測試檢驗的控管關卡,來確保其生產的產品品質,最常看到的有下列兩道關卡,設置在產品組裝完成及電測的中間站別。

  • 敲擊測試 (Tapping test)
    敲擊的最主要目的在檢查成品是否有任何的組裝不良,包刮電子零件的空、假焊、錫球、錫珠,及機構、螺絲是否組裝到位等。
    敲擊測試棒通常是利用一顆【彈力球】插上木棒作成,敲擊時拿著木棒的一頭,用彈力球來對成品作敲擊的動作,敲擊時產品最好開啟電源,有畫面的產品須留意畫面是否有異常出現,因為有些焊接不良的電子零件,可能只有在敲擊時會出現開路或是短路的問題。通常敲擊測試會擺在電測的第一關,因為我們不知道敲擊後,是否已敲出了產品的問題,如果敲擊後沒有任何的電測把關,很有可能會讓不良品流出到客戶的手上。敲擊的位置很重要,因為不同的位置所敲出來的效果不一樣,要敲在產品實心可以產生共振的地方,一般的測試要連敲三下;最好可以找到產品設計最脆弱的地方來作敲擊,如果只敲在中空的地方是沒有效果的。另外彈力球的大小及重量都會影響敲擊的成效,須留意。
    Tapping_test

  • 落下測試 (Drop test)
    drap_test_table01 這裡的落下測試是指產品出貨前的品質驗證,並不是DQ (Design Quality)的落下實驗。落下測試以產品裸損為準,目的和上述的敲擊測試一樣,在檢查成品是否有任何的組裝不良,這個測試和敲擊測試可以互補,敲擊測試著重在「共振」,連敲三下;
    落下則只作一次。落下的桌面材質為實心木板,上面舖了一層 3~5mm 的靜電桌墊。
    作落下測試時為自由落下,不插電源,也不開電的。 和敲擊測試一樣,落下測試後必須做電測以確保產品功能良好,無外觀損傷。
    落下的高度通常從 76.2mm (3 inch)~300mm,一般是以產品的重量來區分,重量越重的,摔落的高度越低
    。 下表只是一個大概,僅供參考,一切要以各公司實際的產品為準。
    重量 高度
    500g以下 300mm
    500~1,000g 200mm
    1,000~1,600g 152.4mm
    1,600~2,200g 101.6mm
    2,200g以上 76.2mm

    個人經驗,產線上的作業員都不太敢摔產品,所以落下測試會越摔越低,其實應該讓作業員知道,落下測試的目的是要挑出有問題的產品,與其讓不良品流出到客戶的手上,日後被退貨,還不如先在產線上就把它Q下來,把產品摔死了應該得到獎勵才對。 另外,R&D在做產品研發時,很多機器都要摔到76Cm以上不死,而且還是六面四(八)角的摔在水泥地上,所以不用怕落下會把產品摔壞,怕的是不小心掉到地上,傷及外觀。


2008年11月20日 星期四

[技術] 電路板去板邊 ─ 總整理 (Summary)

現今電路板去板邊的方法大致分為三大類

如果以品質觀點來看,【Router切割機】的效果最好,但價錢也最貴;【手動折板邊】的品質最難控制、也最差,但並不需要花太多費用。

Router切割機 V-cut 切割機 手動折 V-cut
品質 優 中等 差
價錢 高 中等 便宜

以整體觀點來看,一般的板子應該優先走【V-cut 切割機】,如果不能使用【V-cut 切割機】的板子再來決定用【Router切割機】或是【手動折板邊】的方式。下面是一些選擇的建議:

  • Router切割機
    • 手機板。因為手機板都是小零件而且板子厚度大多為0.8mm而已。
    • 有不能承受電路板彎折的零件。
    • 信賴度要求較高的電路板。
    • 無法製作V-cut的板子。
  • 手動折 V-cut
    • 不能使用【V-cut切割機】但對於信賴度要求不是非常高的板子。比如有零件橫跨於V-cut中間的板子。
    • 板子上的零件都可以承受一定彎曲。一般太薄及MLCC的零件無法承受板子彎折,容易造成破裂 (crack或是 micro crack)。

延伸閱讀:
【電子產品】的生產製造流程
電路板去板邊 ─ Router 切割機
電路板去板邊 ─ V-Cut 分板機
電路板去板邊 ─ 手動去板邊 (Manually V-cut breaking)

[技術] 電路板去板邊 ─ 手動去板邊 (Manually V-cut breaking)

depanel_manual_s 

要使用手動方式去板邊作業以前,應該要先確認板子確實無法使用【V-cut 切割機】作業。因為手動方式在去板邊時存在很多的品質問題:

  • 手動折板邊全部由作業員操作,較難管控折板邊的紀律(discipline),品質就會出現時好時壞的問題。
  • 手動折板邊必須彎曲板子,容易造成電子零件破裂(crack, micro-crack),進而降低產品良率。有些問題甚至要使用一段時間後才會漸漸出現。
  • 手動折板邊也容易造成電路板的損傷,比如說導通孔(vias)的連接處音折斷板邊時斷裂;另外也容易傷害電路板的線路,因為板子是用折斷的,所以在折斷邊的地方會出現毛邊,有些線路如果太靠近板邊就有損傷的可能。
  • 手動折斷板子時需要手握電路板,手指會直接接觸電子零件,進而損害。另外,折斷板邊時也有很大的機會讓板子直接碰觸工作桌面,有些比較高的零件就容易因折斷碰觸的關係而損傷。

手動折板邊應該注意的事項:

  • 折板邊時必須用雙手握住【電路板】的下緣,離 V-cut 上去 20mm 的地方,盡量避免彎曲變形【電路板】。
  • 【手動折板邊治具】的溝槽深度應該配合 V-cut 距板邊的距離,原則上 V-cut 離手動折板邊治具不應該超過 3mm。
  • 電路板與【手動折板邊治具】的間隙不應該超出 1mm。
  • 建議折板邊的方向從【複雜面(有大零件及零件較多面)】折向【簡單面(零件較少、較小面)】,這樣可以讓大拇指握在複雜面,剩下四指握在簡單面,以盡量避免傷害零件;另外也可以防止折斷板邊時,不小心讓電路板碰觸到工作桌面,對較大零件所造成的損傷。

 depanel_manual01


延伸閱讀:
【電子產品】的生產製造流程
電路板去板邊 ─ Router 切割機
電路板去板邊 ─ V-Cut 分板機

2008年11月19日 星期三

[技術] 超音波焊接 (Ultrasonic Welding)

【超音波焊接】通常用來將兩個固態物件熔接在一起,而不需要使用到任何的溶劑及黏著劑,其優點是:

  • 可以大量生產。
  • 品質穩定。
  • 降低成本。

在電子產業中也常見其應用,最常見到的應用有:

  • 將手機及筆記型電腦的前後電池盒密封在一起。
  • 將機械母螺絲熔接埋植於塑膠柱中。

超音波塑膠焊接的原理是由發聲器產生20KHZ 或15KHZ的高頻信號,通過固定於超音波機器上的【能量轉換器(HORN)】直接接觸於塑膠製品的工件上,並使工件內的分子發生劇烈摩擦而進而產生高溫,最後熔融化塑膠工件以達到焊接的效果,另外超音波機器會施加一定的壓力於工件上,一來可以埋入物品於塑膠工件上或是接合兩個不同的塑膠工件,二來可以使熔化後又重新冷卻的塑膠定型。

ultrasonic_machine01  


超音波應用於電子組裝業時,有下列幾種作業方式:

1. 熔接 (Joint)

2. 埋植 (Insertion)

3. 成型 (Forming)

4. 鉚合 (Stacking)

5. 點焊 (Spot Welding)

6. 切除 (Degating)

Ultrasonic_process01


ultrasonic_machine_joint01 ultrasonic_machine_insert01

ultrasonic_machine_stackingt01


延伸閱讀:
超音波焊接 ─ 螺絲埋植塑膠柱破裂的可能原因 (Potential cause for insertion screw boss crack)

2008年11月14日 星期五

貿易術語中買賣雙方各自應承擔的責任、風險和費用對照表

以前偶有機會聽到什麼 FOB、CFR、CIF 的名詞,但是常常有聽沒有懂,今天在一本書上看到這個表格,關於「貿易術語中買賣雙方各自應承擔的責任、風險和費用對照表」,覺得蠻有參考價值的,所以就把它抄錄於此,供自己日後參考用。

Trade_glossary01


2008年11月10日 星期一

[技術] 矽膠導電條 (Silicone Conductive Rubber)

(↓不同型號的【矽膠導電條】)
conductive_rubber01

(↓顯微鏡下看到的導電碳層(黑色部分),因為是一條一條的形狀,所以也有人稱為【斑馬矽膠條】Zebra Strips)
 
conductive_rubber02

矽膠導電條(Conductive silicone rubber)是由多層的【添加導電碳的矽膠層】及【絕緣矽膠(silicone)層】層層相疊熱壓而成,其構造可以參考上圖。一般運用於連接導通兩個獨立的電子零組件,可取代軟排線(FPC)或是連接器(Connector),目前大部分見其運用於導通LCD的玻璃ITO及電路板(Print Circuit Board),也有用來連接兩塊電路板。

其優點有

  • 價錢比連接器+軟排線便宜。
  • 可靠度比【熱壓導電紙(HeatSeal)】高。
  • 易於拆解,無需焊接。
  • 耐沖擊、耐振動(需配合壓縮比)
  • 耐磨損、耐腐蝕性。

目前的【矽膠導電條】大約可分為下列幾種較常見的類型

型號 說明 備註
conductive_rubber_L_type 全導電型
Zebra connector
這個是最常見的類型。
矽膠的硬度大約在 45~65°,而加上碳層之後的總硬度約在55~75°。
壓縮比建議 8%, 7%~10%
conductive_rubber_LS_type 夾心
zebra with barrier
像夾心餅一樣,中間層為【L型】,前後兩面用絕緣矽膠包覆。只允許上下或是左右方向導通,可避免不必要的接觸。 兩邊的矽膠硬度大約在 25~35°之間。
壓縮比建議 10% ,10%~15%
conductive_rubber_LG_type 泡棉夾心
zebra with sponge barrier
外層用發泡矽膠泡棉取代原來的絕緣矽膠,矽膠發泡後成中空狀,有較好的柔軟度,矽膠泡棉硬度約在15~25° ,而整體硬度會下降到約50~65° 之間,通常呈粉紅色。
壓縮比建議 10~12% ,10%~15%
conductive_rubber_LD_type 雙層夾心
Dual zebras with barrier
N/A
conductive_rubber_LL_type 異型導電條
Odd zebra stripe
可配合各種不同的設計需求

導電層的材質除了一般的【碳】之外,也可以選用【金】的材質來增加導電性,但價格較貴。

【矽膠導電條】設計時的注意事項:

  • 壓縮比(Ratio):
    【矽膠導電條】的
    高度在 2~7mm 時,建議用 10~20% 的壓縮比
    【矽膠導電條】的
    高度在 7~10.5mm 時,建議用 7%~13% 的壓縮比
    由於【LG】型號的導電條比【LS】型號的導電條軟,所以建議多增加0.1mm的高度。
    另外【L】型號的導電條又比【LS】型號的導電條硬,所以建議要減少0.1mm的高度。

  • 最佳導電接觸:
    電路板(PCB)上的每一個金手指焊墊至少應該要有三條碳層才能保持最佳導電接觸。一般來說,
    電路板上的金手指焊墊寬度 = 導電條的碳層間距 x3
    。

  • 目前導電膠的碳層間距有0.25mm,0.18mm, 0.10mm, 0.05mm,間距越小價錢越貴。
  • 導電膠條的標準寬度一般有 0.4mm, 0.6mm, 0.8mm, 1.0mm, 導電膠條的導電層越寬則硬度越硬,壓縮比也就越小,選擇時得留意。也可以客制化寬度。

  • 矽膠在受到擠壓一定時間後會有矽膠油滲出,經過測試,矽膠油並不會導電,所以不至於會影響到電器特性,但還是要注意矽膠導電條的壓縮是否均勻,還有電路板的金手指設計應該要稍微高出旁邊沒有線路的地方 否則矽油流到電路板的金手指與導電條之間就會有開路的危險。
    PCB_land_pattern01
  • 導電碳層的表面電阻率約為 5Ω-cm。
    絕緣矽膠的表面電阻率約為 5×10¹⁴Ω-cm。
    絕緣矽膠泡棉的表面電阻率約為 1×10¹⁵Ω-cm。

相關閱讀:
簡介橡膠按鍵(Rubber keypad)

2008年11月3日 星期一

[技術] 【螺絲】與【塑膠螺絲柱】的設計

screw screwboss

螺絲是電子產品中最常使用的組裝方法之一,但是很多的設計者(R&D)卻常常忽略了螺絲及螺絲柱的的設計需求,而造成一些組裝上的缺憾,比如說螺絲柱滑牙(stripe)、螺絲柱破裂(crack)或斷裂(breaking)、或是螺絲斷裂(braking)、或是螺絲頭磨損(wear out)...等。

這裡提供一些螺絲及螺絲孔設計的基本需求,讓你的螺絲設計不再出問題。

screw screwboss01

  • 螺絲孔需設計導孔(counterbore)以導正螺絲鎖入。
  • 螺絲孔的深度必須比螺絲的長度還要深,為了容納被自攻螺絲切銷出來的塑膠屑,以避免螺絲孔爆裂。
  • 螺絲的選擇也非常重要,如果螺絲孔深度夠的話,選擇螺絲牙距大一點的螺絲可以有效防止螺絲孔滑牙。
  • 這個表格緊提供參考,還是要以實際操作為準。
  • 建議可以參考另一篇文章 塑膠自攻螺絲扭力探討 (Self-tapping Screw)

延伸閱讀:
塑膠自攻螺絲扭力探討 (Self-tapping Screw)

2008年10月11日 星期六

[技術] 簡介PTF(Polymer Tick Film)聚合厚模

PTF: Polymer Thick Film (聚合厚膜)

PET: Polyethylene terephthalate (聚乙烯對苯二甲酸酯),維基的解釋

聚合厚膜(PTF)軟性電路板:
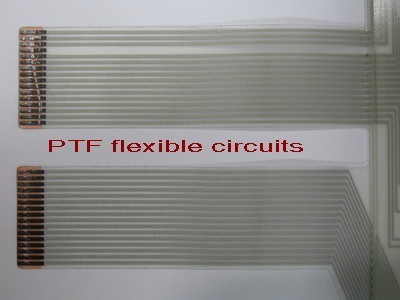
利用網板印刷(silkscreen)把一層導電油墨(conductive_layer)及一層絕緣油墨(dielectric layer)印刷於PET基材上所形成的。通常是單層的線路,也可以是雙層或是多層線路,中間透過印刷或是經由類似通孔的印刷連結導電層與導電層。

(↓PTF的成型品)
PTF_sample_thumb1

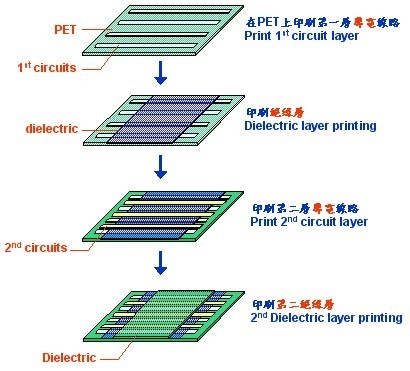
雙層油墨的製造流程:

步驟一,印刷第一層導電線路於PET的基材上,有些PET會作霧化處裡以增加其導電油墨的附著力。點電油墨通裡使用銀漿及導電石墨當作主要成分,所以會比一般的軟性電路板的鍍金要來得便宜。

步驟二,印刷第一層絕緣油墨並覆蓋在第一層導電線路上,以避免與第二層導電線路短路,但須預留下要與第二層導電線路連通的線路,不可覆蓋。絕緣層通常使用UV油墨為材質,因為可以快速烘乾,所以印刷完要經過UV燈烘烤。

步驟三,印刷第二層導電線路於第一層絕緣油墨上,留意與第一層導電線接觸的地方。

步驟四,印刷第二層絕緣油墨並覆蓋所有的導電線路,如有導電及特殊需求例外。

FTP_process02_thumb1

PTF的優點

  • 價錢較低並符合環保: PTF軟性電路板由於使用銀漿及導電石墨並利用網板印刷來完成線路的佈局,比起一般傳統的軟性電路板使用銅板及電鍍金製程來得便宜很多。而且沒有電鍍製需求更為環保。
  • 交期短: 既然沒有電鍍製程,其製作流程比起傳統的軟性電路板少了很多的步驟及乾燥的時間。

PTF的缺點

  • 不可對折: FPC由於是使用銀膠及石墨的印刷,延展性比不上銅、金,強烈建議不可對折PTF軟性電路板。
  • 線路的間隙有最小限制: PTF廠商宣稱最小的線路間的間隙(space)為5mils (0.127mm),但是不良率非常高;一般的建議最小線路間的間隙(space)為20mils (0.5mm) 。傳統軟性電路板的最小的線路間的間隙(space)為3mils。

延伸閱讀:
PTF(Polymer Thick Film)製造的製程能力
PTF在PET上印刷線路的注意事項
軟性電路板(FPCB)線路設計注意事項 I

我的網誌清單